Поиск

Как работает машина для литья резины
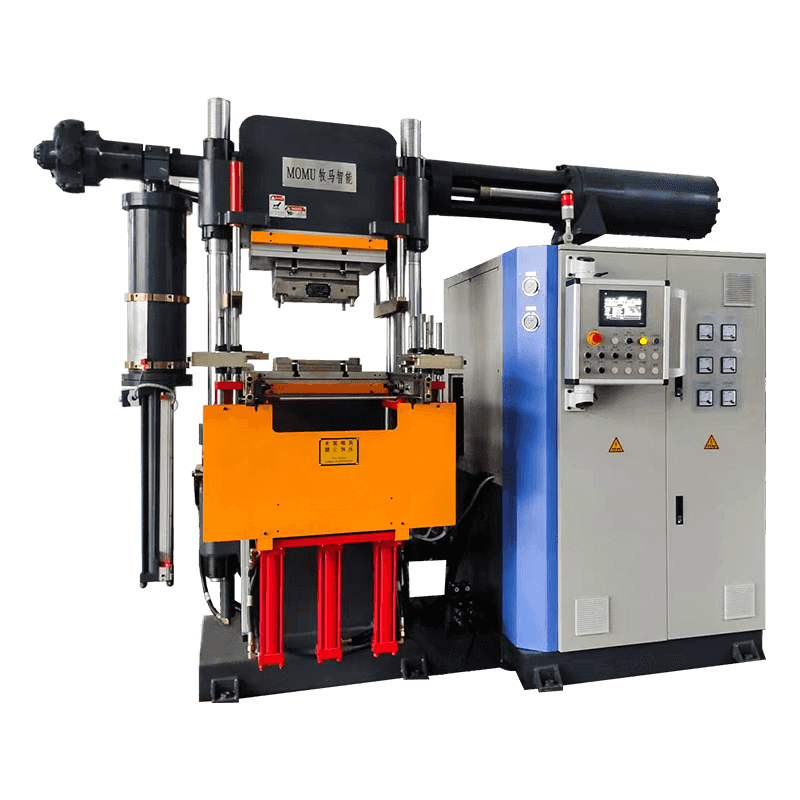
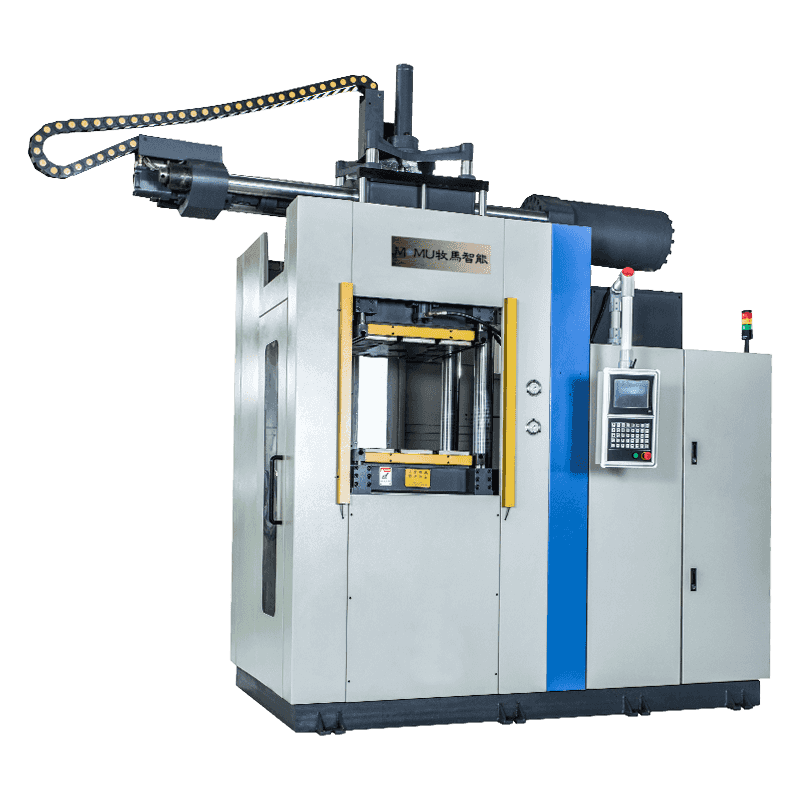
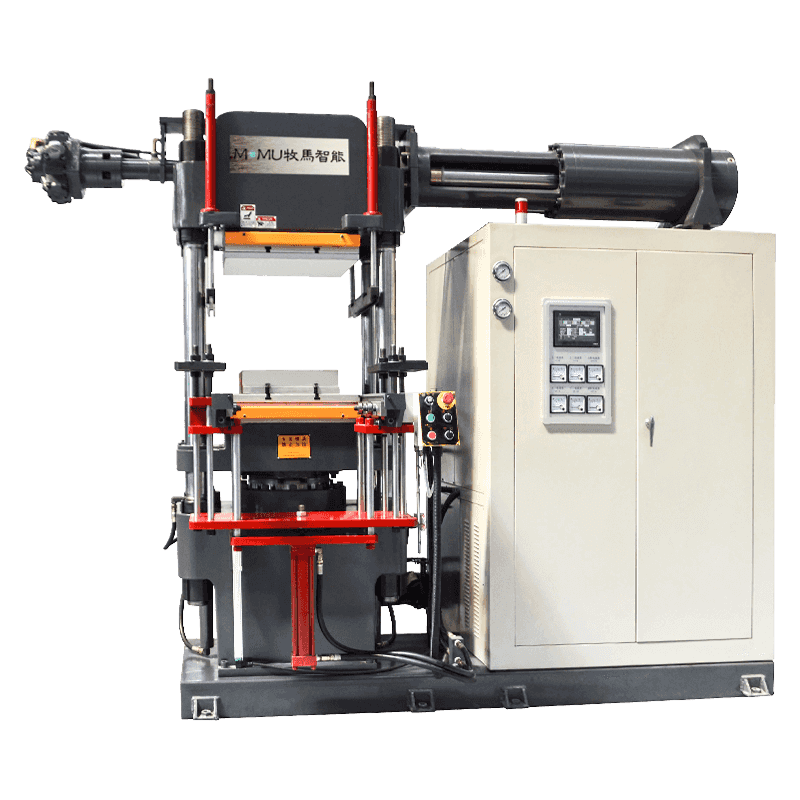
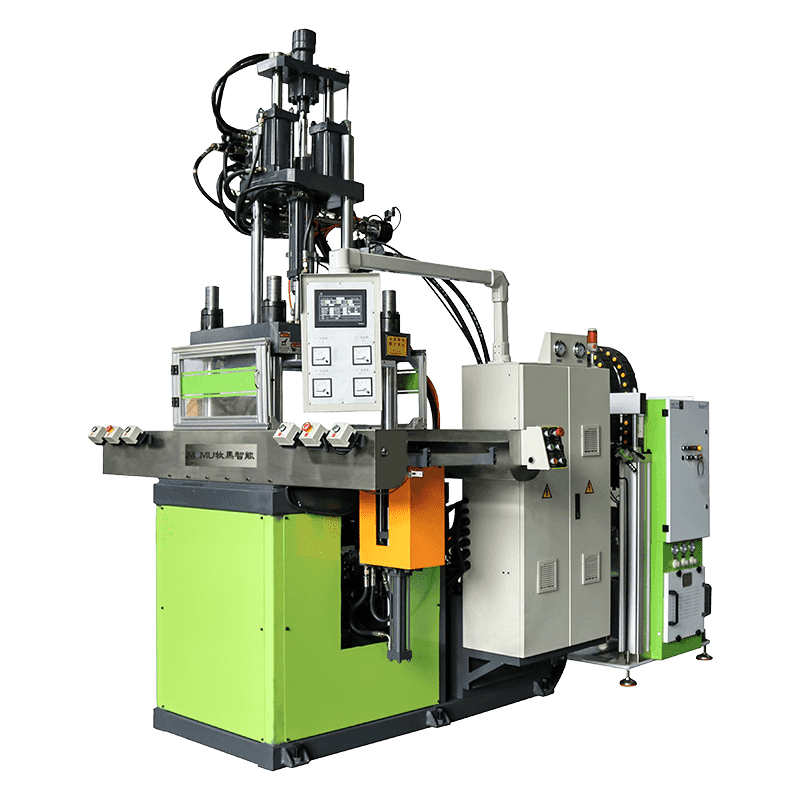
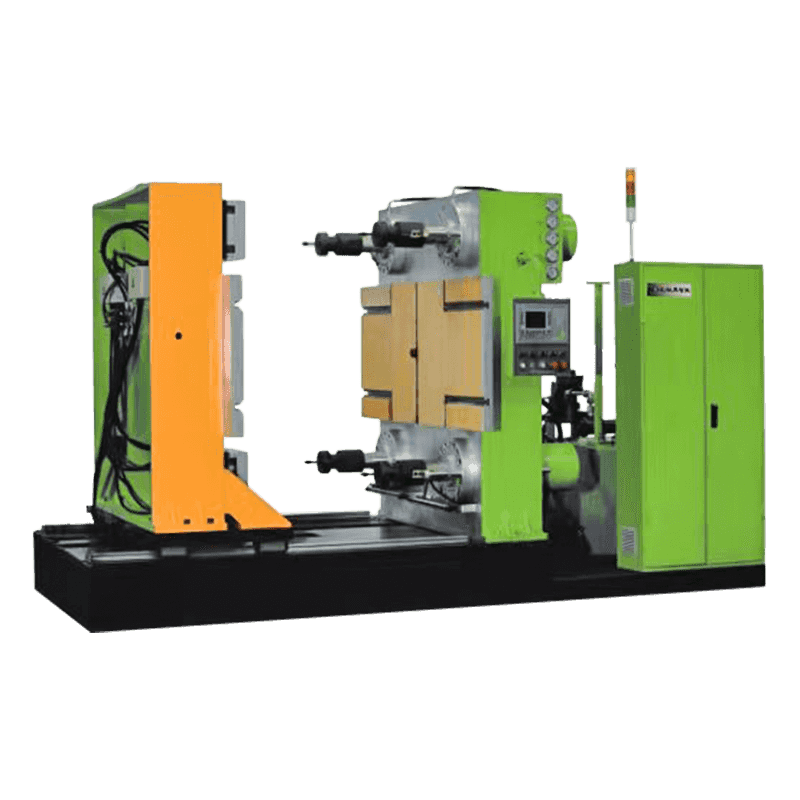
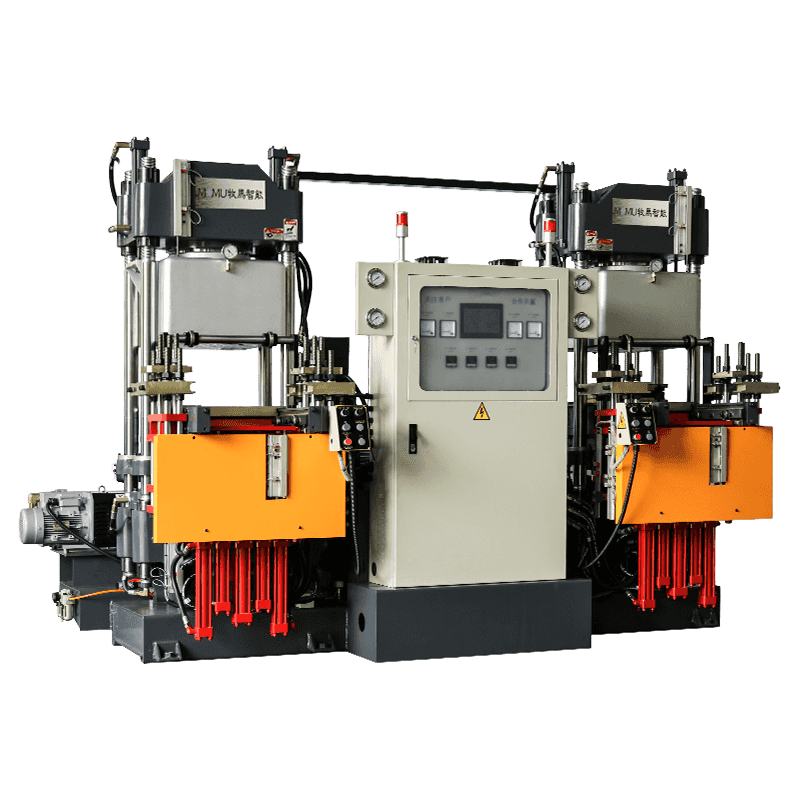
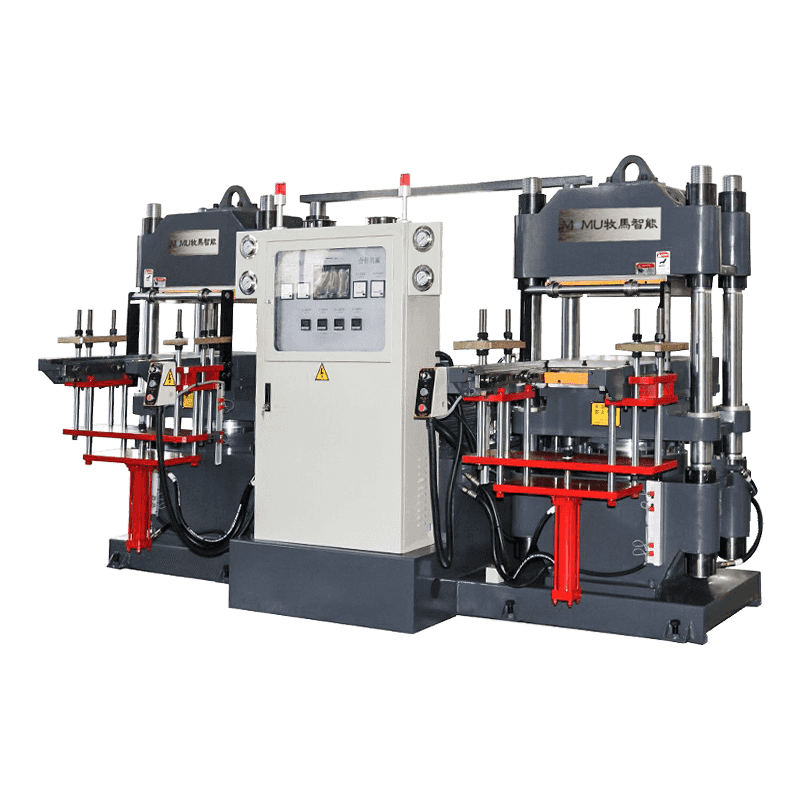
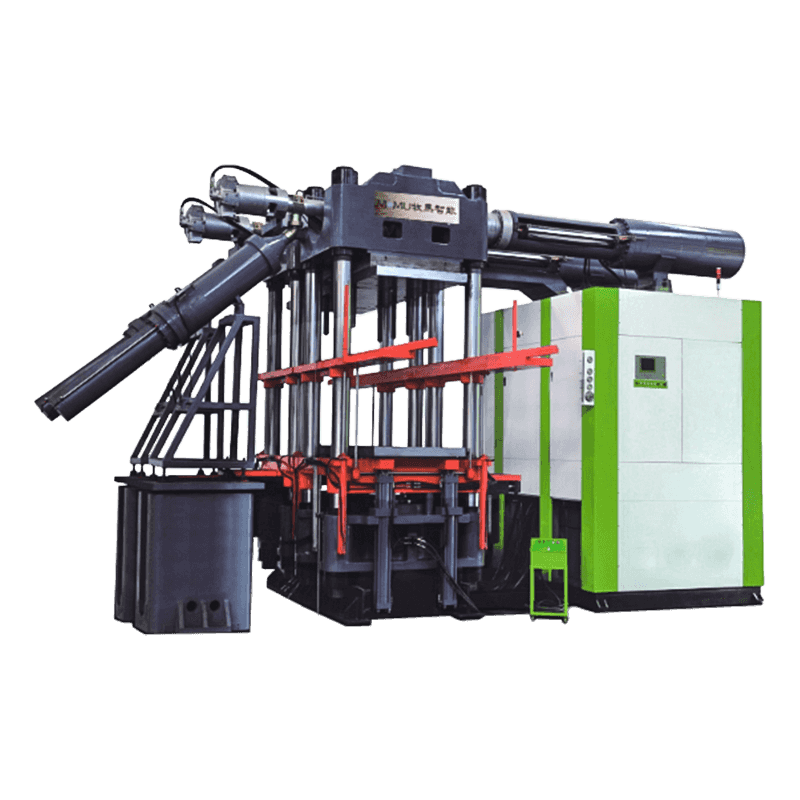
A машина для литья резины под давлением превращает сырую резиновую смесь в готовые детали, помещая нагретый материал в закрытую форму под высоким давлением. В отличие от компрессионного формования, которое предполагает ручную загрузку формы и более длительные циклы отверждения, литьевое формование автоматизирует подачу материала, пластификацию и контроль дроби, что приводит к сокращению времени цикла и более стабильным размерам деталей при больших производственных циклах.
Процесс начинается, когда сырая резина, обычно в виде полос или гранул, поступает в нагретую бочку через бункер. Вращающийся шнек внутри цилиндра перемешивает и пластифицирует материал по мере его продвижения вперед, создавая давление до тех пор, пока материал не будет готов к впрыску в закрытую полость формы. Как только форма заполняется, машина удерживает давление, пока резина затвердевает под воздействием тепла, после чего форма открывается и готовая деталь автоматически выбрасывается.
Основные компоненты, повышающие производительность
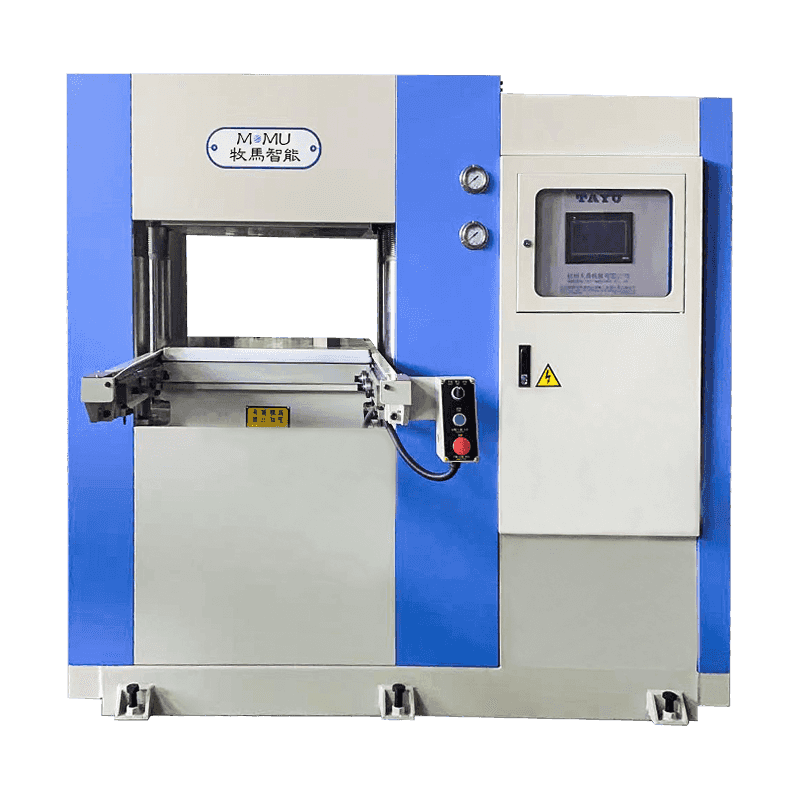
Понимание основных компонентов машины для литья резины помогает операторам и покупателям оценить качество оборудования и предвидеть необходимость технического обслуживания до того, как проблемы повлияют на производство.
Инъекционный блок
В блоке впрыска находятся шнек и цилиндр, отвечающие за плавление и проталкивание резиновой смеси в форму. Конструкция шнека, температурные зоны ствола и скорость впрыска влияют на то, насколько равномерно материал заполняет сложные полости, не задерживая воздух и не оставляя пустот.
Зажимная система
Система зажима удерживает половины формы вместе во время впрыска и отверждения, сопротивляясь внутреннему давлению, возникающему при заполнении полости резиной. Недостаточная сила зажима может привести к заусенцам или неточностям размеров, поэтому тоннаж машины должен соответствовать размеру формы и сложности изготавливаемой детали.
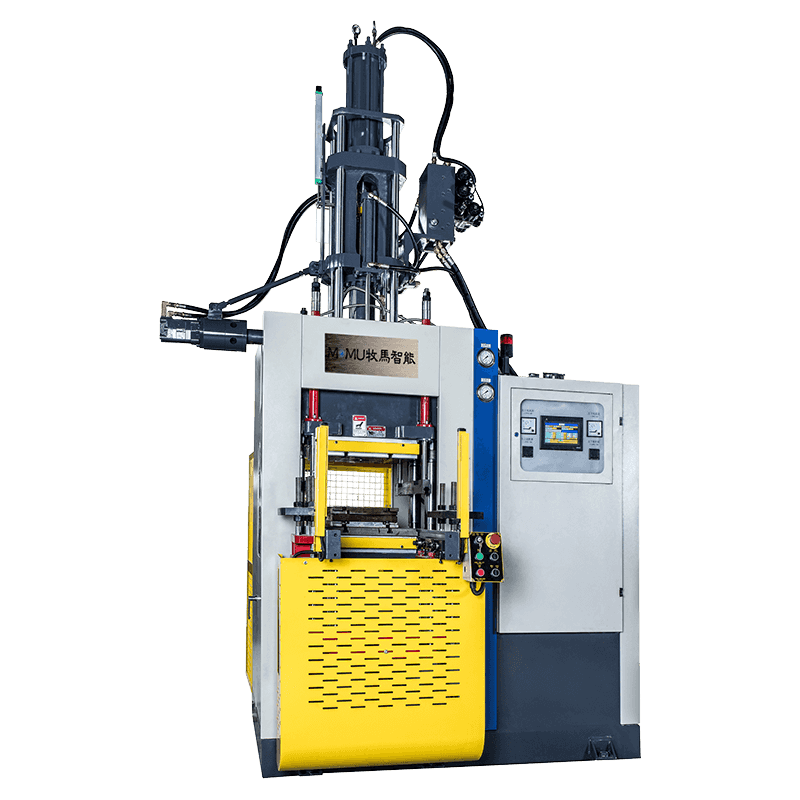
Система управления
В современных машинах используются программируемые контроллеры для управления температурой, давлением и временем на протяжении каждого цикла. Такой уровень контроля уменьшает различия между кадрами и позволяет операторам сохранять параметры для разных номеров деталей, ускоряя переключение между производственными заданиями.
Преимущества перед традиционными методами формования
Производители, переходящие от компрессионного или трансферного формования к литью под давлением, обычно видят улучшения в нескольких областях деятельности, особенно при производстве средних и больших объемов резиновых компонентов.
- Сокращение времени цикла благодаря автоматической подаче материала и точному контролю дроби
- Сокращение отходов материала, поскольку впрыскивание обеспечивает только тот объем, который необходим для каждого выстрела.
- Улучшенная размерная стабильность при больших производственных партиях.
- Снижение трудозатрат, поскольку загрузка и выгрузка в значительной степени автоматизированы.
- Улучшенное качество поверхности и меньше дефектов, таких как воздушные карманы или неполное заполнение.
Общие применения в разных отраслях
Машины для литья резины под давлением производят компоненты для широкого спектра отраслей, где важны точность и повторяемость. Производители автомобилей используют их для изготовления уплотнений, прокладок и втулок, а производители медицинского оборудования используют их для изготовления захватов, стопоров и других компонентов, требующих жестких допусков. Компании, производящие потребительские товары, также используют литые резиновые детали для таких изделий, как ручки, бамперы и защитные чехлы, где важно стабильное качество тысяч единиц.
Сравнение литья под давлением, сжатия и трансферного формования
В таблице ниже показано, как литье резины под давлением сравнивается с двумя другими распространенными методами формования, помогая производителям решить, какой процесс соответствует их производственным целям.
| Фактор | Литье под давлением | Компрессионное формование | Трансферное формование |
| Время цикла | Короткий | Длинный | Умеренный |
| Материальные отходы | Низкий | Высокий | Умеренный |
| Уровень автоматизации | Высокий | Низкий | Умеренный |
| Лучшее для | Высокий Volume | Простые детали | Прецизионные детали |
Методы технического обслуживания, продлевающие срок службы машины
Последовательное техническое обслуживание обеспечивает эффективную работу машины для литья резины и предотвращает дорогостоящие простои. Износ шнека и цилиндра следует регулярно проверять, поскольку наросты или задиров могут со временем повлиять на поток материала и качество детали. Нагревательные элементы и датчики температуры также требуют периодической калибровки, чтобы обеспечить точность процесса отверждения на протяжении каждого цикла.
Уход за плесенью
Формы следует очищать после каждого производственного цикла, чтобы удалить остатки резины, которые могут повлиять на качество поверхности будущих деталей. В частности, регулярного внимания требуют вентиляционные каналы, поскольку заблокированные вентиляционные отверстия часто приводят к задержке воздуха и неполному заполнению.
Гидравлические и электрические системы
Регулярные проверки уровня гидравлической жидкости, уплотнений и электрических соединений помогают избежать непредвиденных поломок. Многие производители планируют профилактическое обслуживание на основе количества циклов, а не календарного времени, поскольку износ оборудования более тесно коррелирует с использованием, чем с прошедшими днями.
Выбор подходящей машины для вашей работы
Выбор машины для литья резины под давлением предполагает подбор мощности зажима, размера порции и конструкции шнека в соответствии с конкретными производимыми деталями. Предприятия, выполняющие смешанные и небольшие объемы заказов, могут отдавать предпочтение функциям быстрой переналадки и гибким системам управления, в то время как предприятия, производящие большие партии одной детали, часто сосредотачиваются на максимизации скорости цикла и минимизации отходов материала.
Тесное сотрудничество с поставщиками оборудования для анализа геометрии деталей, ожидаемого объема производства и доступной площади может помочь сузить выбор правильного размера и конфигурации машины, что в конечном итоге обеспечит более эффективное и надежное долгосрочное производство.