Поиск

Если вы когда-нибудь замечали этот слабый, резкий намек на жар, исходящий от теплой бочки, вы уже знаете, в чем проблема. Инъекционная машина ФИФО создан для решения. Резиновые и силиконовые соединения не похожи на термопласты. Они начинают отверждаться в тот момент, когда встречают тепло, и каждая дополнительная минута, которую соединение проводит в теплой бочке, приближает его к состоянию, в котором оно больше не будет течь так, как должно. ФИФО, сокращение от «первым пришел — первым вышел», заимствует принцип складской логистики и применяет его внутри блока впрыска: материал, который первым поступил в цилиндр, должен также быть материалом, который первым достигает формы.
Что на самом деле означает FIFO внутри машины для литья резины
В повседневном разговоре FIFO звучит как здравый смысл. В конструкции машины он описывает определенное внутреннее устройство. Компаунд поступает в зону пластификации, нагревается и гомогенизируется, а затем подается в форму в том же порядке, в котором он поступал. Ничто не задерживается в углу бочки и не ждет своей очереди.
Не каждый инжекторный блок ведет себя таким образом. В традиционной конструкции шнека с возвратно-поступательным движением один шнек выполняет две задачи: пластифицирует компаунд и впрыскивает его. Когда винт поворачивается и втягивается, материал скапливается перед наконечником, и часть этого материала может оставаться там в течение нескольких циклов. Передняя часть шнека становится небольшим резервуаром, куда старый состав неоднократно выталкивается и смешивается со свежим составом. Это удобно для машиностроителей и вполне приемлемо для многих пластмасс, но резина к этому относится гораздо менее снисходительно.
Единица FIFO разделяет эти две работы. Пластификация происходит в одном месте, впрыскивание происходит в другом, а объем соединения, находящегося между ними, остается небольшим и предсказуемым.
Как инжекторный блок FIFO перемещает материал, шаг за шагом
Прохождение одного цикла позволяет легче представить разницу. В двухступенчатом блоке FIFO последовательность обычно выглядит следующим образом:
- Кормление. Соединение втягивается в пластифицирующий шнек или наполнитель и продвигается вперед при контролируемом сдвиге и температуре.
- Пластификация. Шнек вращается, размягчая и гомогенизируя состав, не позволяя ему достичь температуры отверждения.
- Передача. Отмеренный объем поступает в отдельную камеру впрыска, расположенную перед плунжером. Эта камера заполняется заново каждый цикл.
- Инъекция. Плунжер продвигается вперед и одним плавным ходом вгоняет всю дробь в полость, так что первый материал, попадающий внутрь, является первым материалом, прошедшим через затвор.
- Восстановление. Плунжер втягивается, винт готовит следующий выстрел, и цикл возобновляется с практически пустой камерой впрыска.
Поскольку камера опорожняется при каждом выстреле, время пребывания любой частицы короткое, повторяемое и легко поддающееся оценке, а это именно то, что нужно термочувствительной резине.
Инъекционные блоки FIFO и не-FIFO бок о бок
Разница редко проявляется на заводской табличке. Это отображается в отчетах о браке, кривых давления в полости и о том, как часто оператору приходится продувать ствол. В таблице ниже показано, в чем обычно расходятся эти две конструкции.
| Точка сравнения | Блок впрыска ФИФО | Блок впрыска без FIFO |
|---|---|---|
| Время пребывания материала | Короткий и повторяемый; каждый кадр - это новый том | Более длинный и неравномерный; материал возле кончика винта может оставаться горячим в течение нескольких циклов |
| Риск ожога | Ниже, поскольку история плавки контролируется. | Выше, особенно на медленных циклах |
| Стабильность веса дроби | Стабильный; поршень вытесняет определенный объем | Может смещаться при изменении подушки перед винтом. |
| Вылечить состояние у ворот | Равномерность по всему кадру | Переменная; старый материал, возможно, уже частично проработан |
| Скрапнуть и прошить | Обычно ниже на больших или тонкостенных деталях. | Часто выше и труднее предсказать |
| Переключение и продувка | Проще; остается мало остаточного соединения | Требует тщательной очистки между соединениями. |
| Типичный наилучший вариант | Термочувствительные компаунды, длинные пути потока, детали, критичные к качеству | Простые детали с коротким циклом цикла, изготовленные из прочных компаундов. |
Какие соединения и детали получают наибольшую выгоду от FIFO
FIFO окупается всякий раз, когда соединение имеет узкий интервал безопасности между хорошей текучестью и началом отверждения. В эту категорию входят высококонсистентный силиконовый каучук, натуральный и нитриловый каучук с быстрыми ускорителями, а также компаунды, наполненные термочувствительными добавками. Когда ход впрыска медленный из-за большого размера детали или тонкой стенки, цилиндр без FIFO дает материалу перед шнеком дополнительные минуты тепла, о которых он никогда не просил. Модуль FIFO удаляет эту переменную.
Геометрия детали также имеет значение. Длинные полозья, инструменты с несколькими полостями и детали с большой толщиной стенок — все это увеличивает время между пластификацией и заполнением полостей. Сальники, углы уплотнительных лент, силиконовые изоляторы и полые корпуса являются хорошими примерами работ, в которых предсказуемая история нагрева проявляется в меньшем количестве коротких ударов и более стабильных размерах. Та же логика применима и к литье под давлением жидкого силиконового каучука , где материал еще более чувствителен к времени и температуре, чем твердая резина.
Подбор устройства под компоновку вашей машины
Принцип впрыска – это только половина решения. То, как машина находится на вашем заводе и как загружаются детали, часто определяет, принесет ли установка FIFO ожидаемую выгоду. Если операторы загружают вставки или металлические втулки сбоку и форма открывается горизонтально, горизонтальная машина с инжектором FIFO упрощает как жест загрузки, так и путь материала.
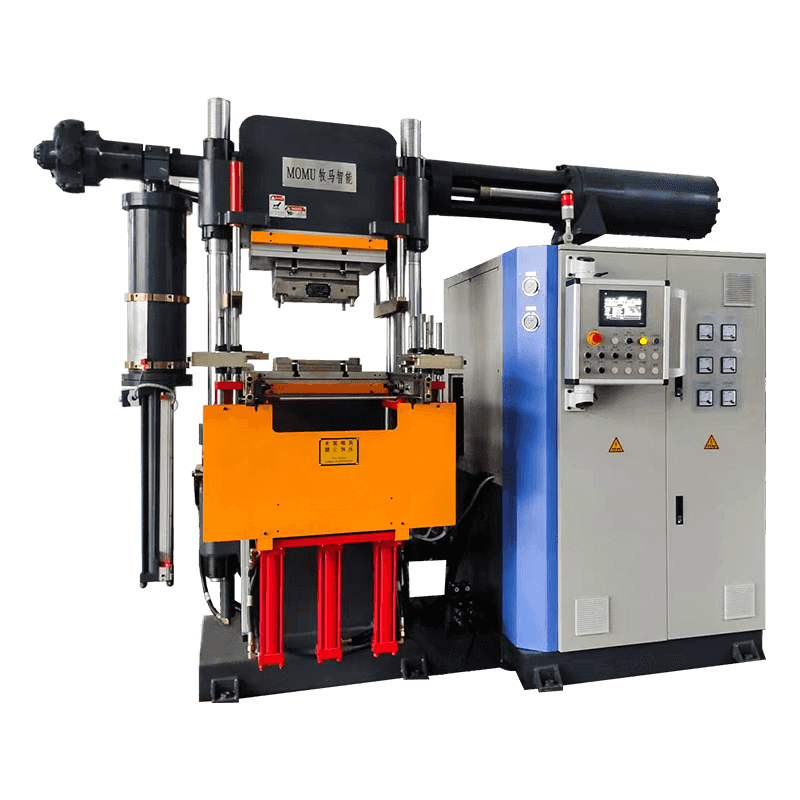
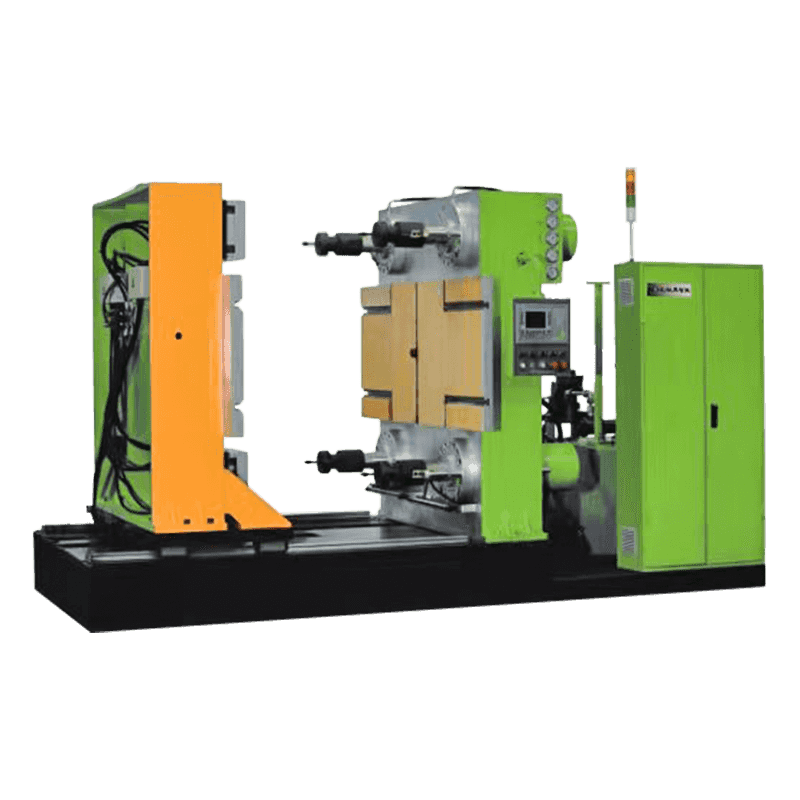
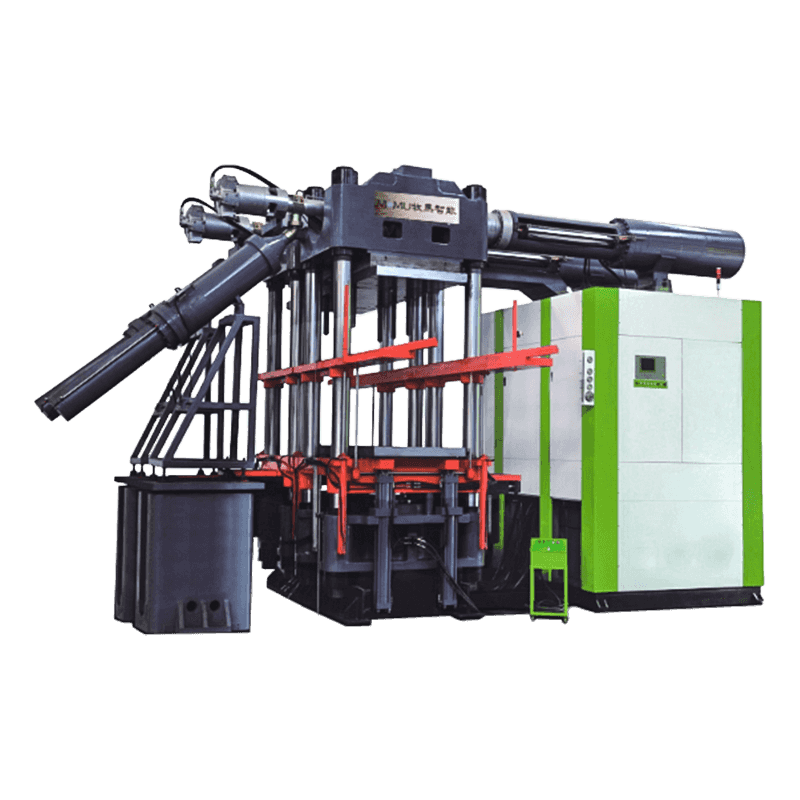
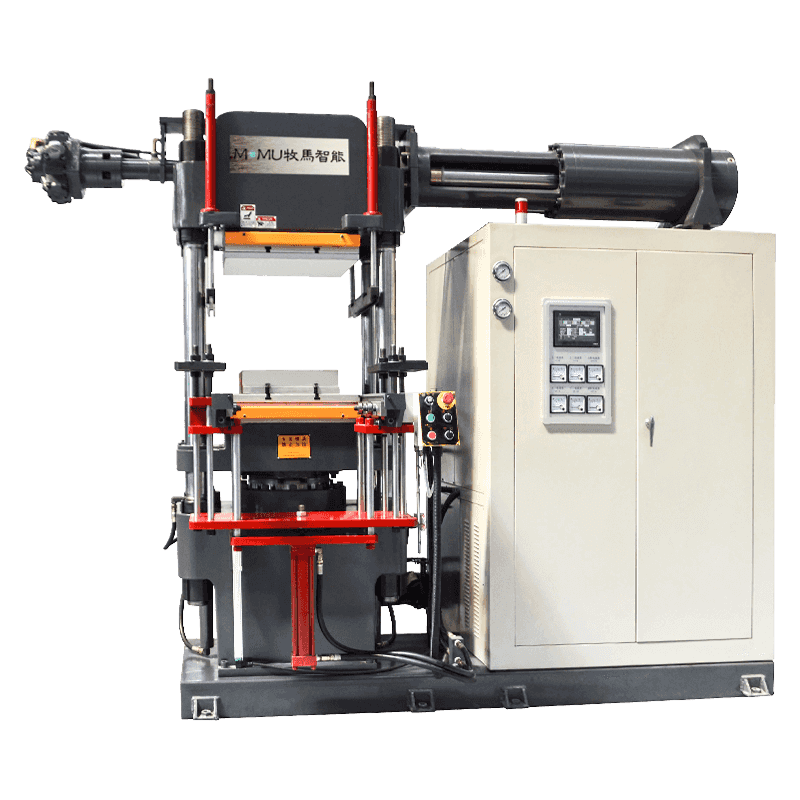 Горизонтальная машина для литья резины и силикона под давлением Горизонтальная машина для литья под давлением резины и силикона с системой впрыска FIFO, конструкцией холодных каналов и прецизионным контролем объема впрыска для автоматизированного точного производства. Просмотреть продукт →
Вертикальные машины подходят для рабочих мест, где линия разъема формы должна быть параллельна полу, например, на производстве с большим количеством вставок или на участках, где пресс находится внутри более крупной сборочной линии. Вертикальный блок FIFO позволяет гравитации помочь с расположением вставки, сохраняя при этом пластификацию и впрыскивание отдельно.
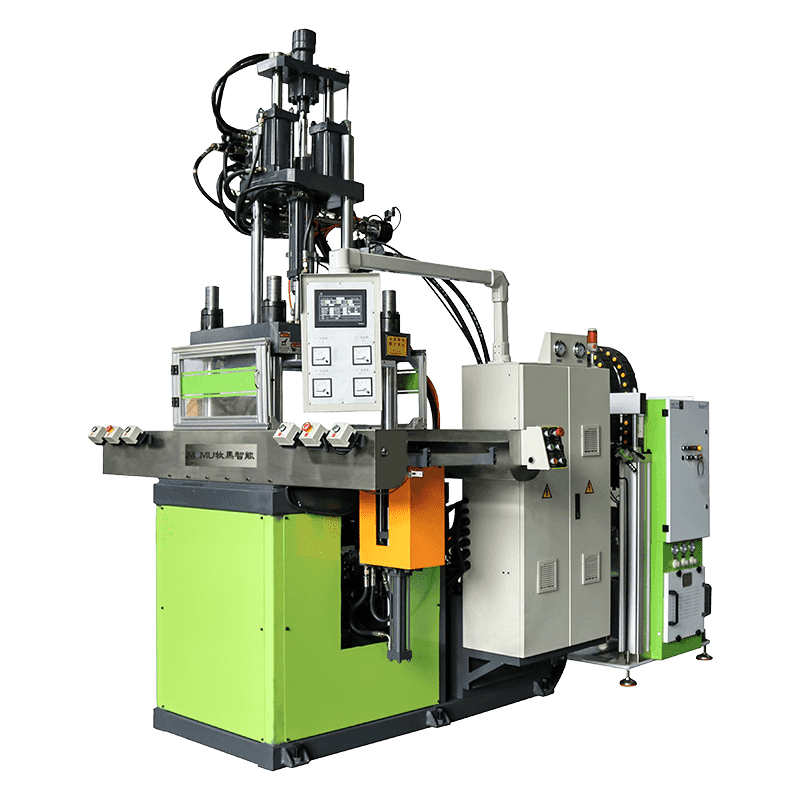
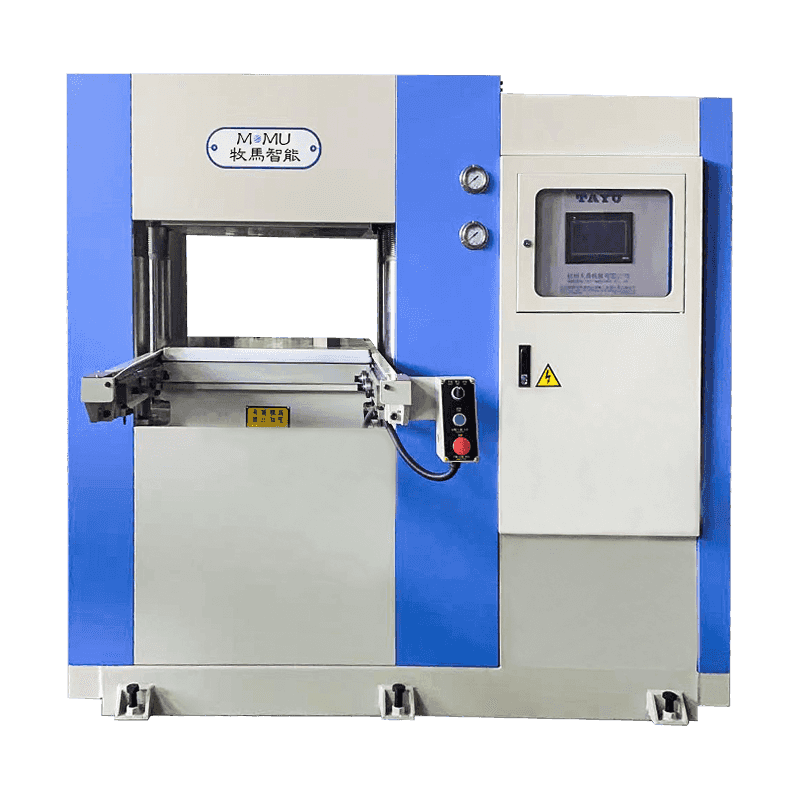
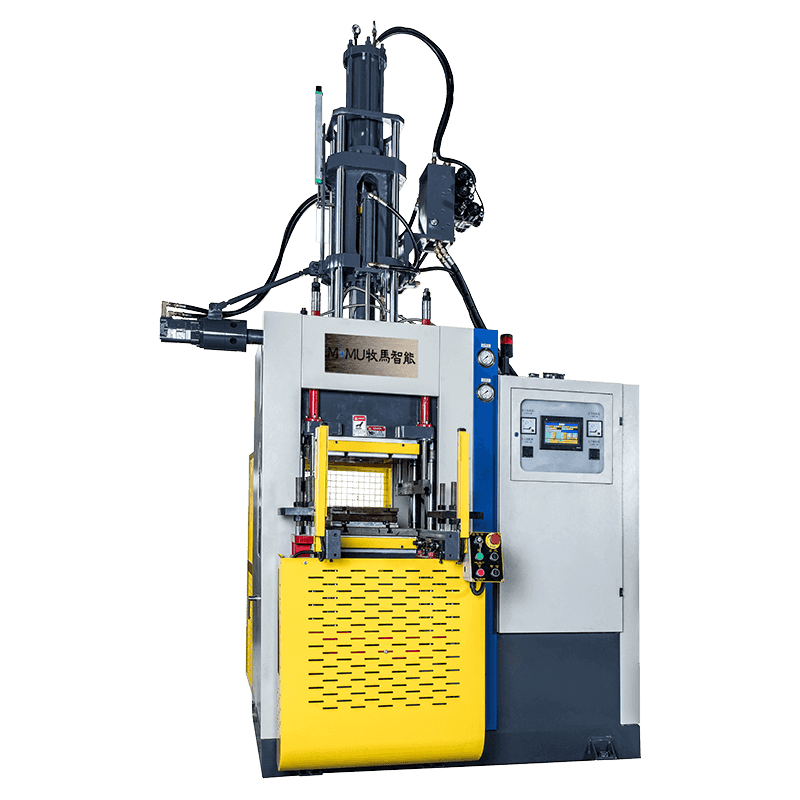 Вертикальная машина для литья резины и силикона под давлением Вертикальная машина для литья резины и силикона под давлением для прецизионных сложных деталей, отличающаяся быстрым впрыском, высоким давлением и расширенным контролем для стабильного производства. Просмотреть продукт →
Выбор литьевой машины FIFO для вашего завода
При сравнении предложений узел впрыска заслуживает такого же внимания, как сила зажима и размер плиты. Спросите, сколько состава остается в камере впрыска между впрысками, как долго этот материал остается теплым и как машина справляется с остановленным циклом. Устройство, которое полностью опорожняется после каждого выстрела, гораздо легче перезапустить, чем устройство, оставляющее после себя горячую подушку.
Это также помогает проверить практические цифры: максимальный объем впрыска относительно самой тяжелой части, способность пластификации против времени вашего цикла и соответствуют ли зоны контроля температуры тому составу, который вы используете чаще всего. Не менее важно и то, что происходит после родов. Поставщик с собственной сервисной командой и сетью запасных частей будет сохранять преимущество FIFO в течение многих лет, в то время как машина, купленная только по цене, может потерять его в течение нескольких месяцев. Вот откуда взялся наш собственный подход: мы создали оборудование для литья резины для формовщиков, работающих с самыми разными смесями и семействами деталей.
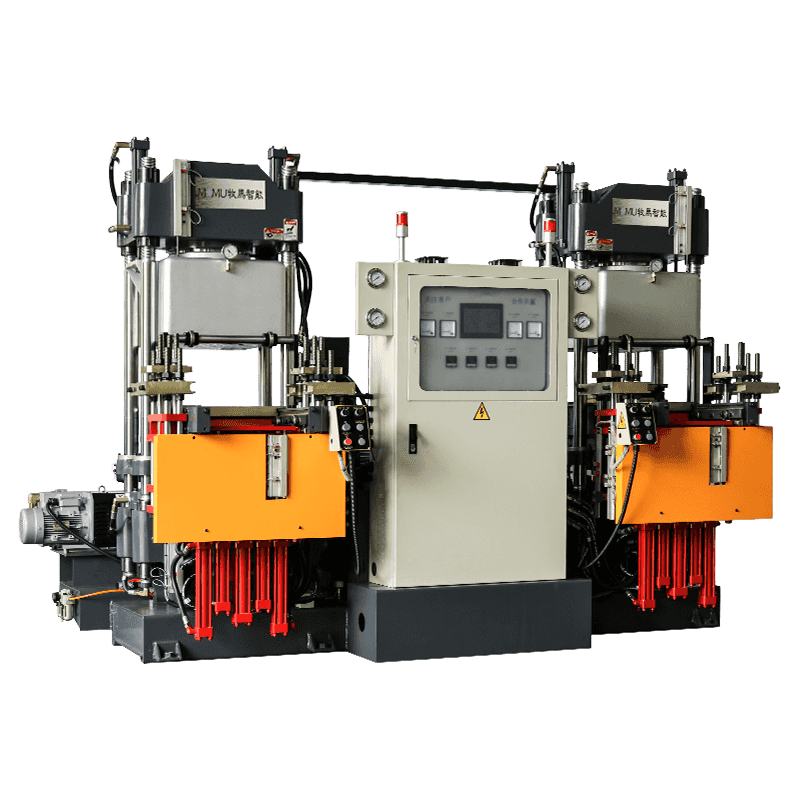
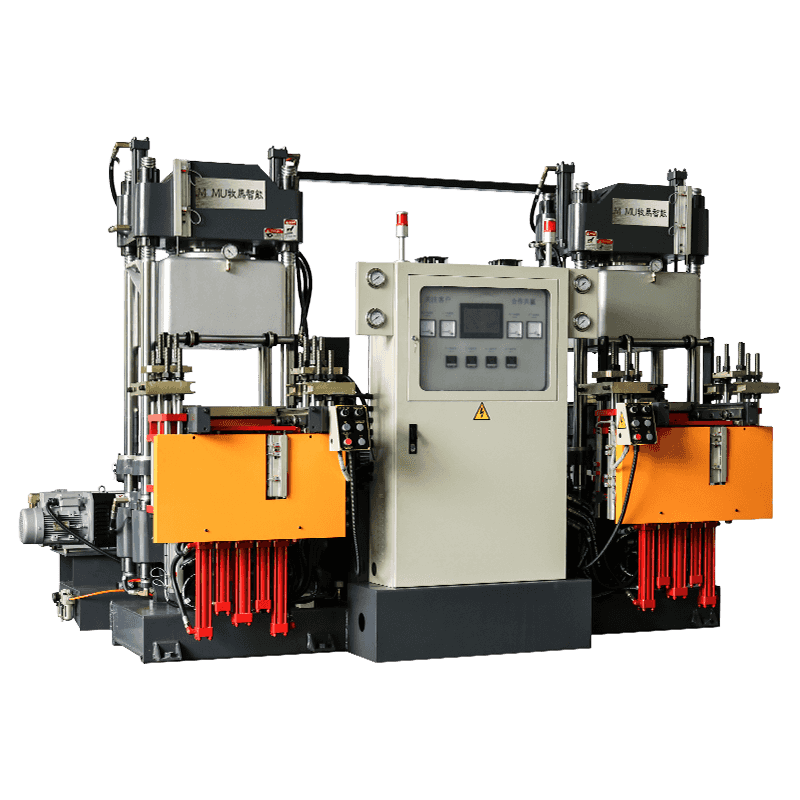
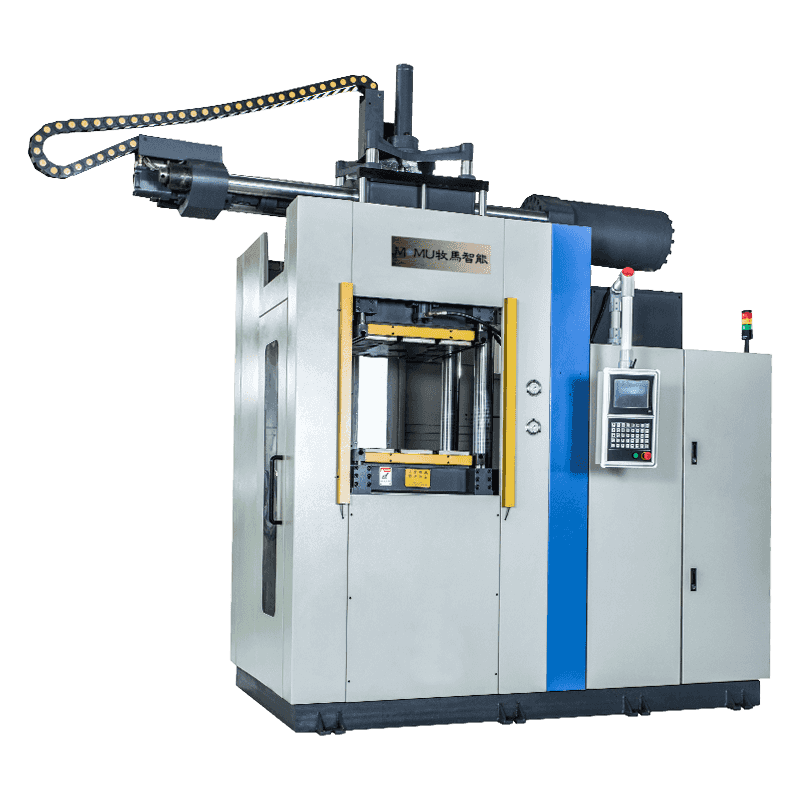 Машина для литья под давлением резины и силикона «первый в первом» Машина для литья под давлением резины и силикона FIFO, доступная в горизонтальной и вертикальной конфигурациях, с трехступенчатым управлением ПЛК для гибкого и стабильного производства. Просмотреть продукт →
Простые привычки, которые защищают преимущество ФИФО
Даже самая лучшая конструкция инжекционной установки может быть подорвана рутинными действиями. Несколько привычек сохраняют пользу.
- Запишите фактическое время пребывания каждого соединения и просматривайте его каждый раз, когда цикл замедляется.
- Проверяйте температуру ствола и патронника с помощью контактного щупа, а не только с помощью дисплея контроллера.
- Продувайте камеру впрыска после длительной остановки, а не вставляйте первый выстрел в исправную полость.
- Следите за перемычками в зоне подачи, так как неравномерная подача нарушает порядок поступления материала в барабан.
- Ведите журнал веса дроби в соответствии с заданным значением, чтобы можно было обнаружить смещение до того, как она превратится в металлолом.
Вопросы, которые мы слышим от Молдерса
Всегда ли единица FIFO является лучшим выбором?
Не автоматически. Если ваши детали небольшие, циклы короткие, а компаунд выдерживает широкий тепловой диапазон, более простая конструкция может быть совершенно экономичной. FIFO заслужил свое место, когда время пребывания представляет собой реальный риск для качества.
Может ли инжекторный блок FIFO работать с жидким силиконом?
Да, и зачастую это предпочтительный вариант. Жидкий силикон быстро затвердевает при повышенной температуре, поэтому ограничение времени ожидания отмеренного объема в теплой камере дает вам более широкое окно обработки и более равномерное заполнение полости.
Помогает ли FIFO, когда машина подает автоматизированную линию?
Так и есть, потому что автоматизация удаляет оператора, который раньше замечал медленный цикл или увеличение веса выстрела. Предсказуемое материальное поведение становится единственной защитой, что является одной из причин интеграция оборудования для формования резины в автоматизированные производственные линии награждает машины коротким, повторяемым временем пребывания.
FIFO не является маркетинговым ярлыком; это описание того, как материал проходит через машину, и это можно проверить с помощью секундомера и датчика температуры. Если ваш текущий процесс борется с пригоранием, короткими выстрелами или грузами, которые отклоняются на несколько граммов каждую смену, то инжекторный блок — разумное место для начала поиска. Расскажите нам, что вы формуете и как работают ваши циклы, и мы поможем вам решить, подойдет ли литьевая машина FIFO для вашего этажа или ваши деньги лучше потратить в другом месте.